醚类废气怎么处理方法|含甲醚乙醚石油醚废气处理案例
案例一:精细化工醚类溶剂生产废气处理项目
项目背景
某细致化工环保企业生产的加工甲基叔丁基醚(MTBE)和乙二醇丁醚,生产的加工进程中体现釜开盖、萃取塔塔顶进气及有机溶剂卧式储罐呼吸系统口继续产生含醚有机废气治理,新风量约 8000 m³/h,浓度值振幅在 2000~5000 mg/m³,无公司产生嚴重不良影响附进学习环境,需需要满足《十足空气污染物质全方位的产生标准的》(GB 16297-1996)及城市 VOCs 产生规定值(醚类≤150 mg/m³)。
废气成分及来源
- 主要成分:MTBE(占比 60%)、乙二醇丁醚(25%)、少量甲醇(10%)及水蒸气(5%)。
- 来源:
- 反应釜泄压及开盖时的溶剂挥发;
- 蒸馏工序中未冷凝的低沸点醚类;
- 储罐 “大小呼吸” 排放。
处理工艺流程
-
预处理:冷凝回收
- 废气先经列管冷凝器(-10℃冷冻水)冷却,MTBE(沸点 55.2℃)和乙二醇丁醚(沸点 171℃)部分冷凝液化,回收溶剂(回收率约 70%),废气浓度降至 600~1500 mg/m³。
-
主体处理:活性炭吸附 + 催化燃烧(RCO)
- 冷凝后废气进入蜂窝活性炭吸附装置(2 套交替运行),活性炭碘值≥800 mg/g,吸附效率≥90%,达标废气(<150 mg/m³)直接排放;
- 饱和活性炭用 120℃热风脱附,脱附废气(浓度提升至 8000~10000 mg/m³)进入 RCO 催化燃烧炉,在催化剂(Pt/Pd)作用下于 280~320℃分解为 CO₂和 H₂O,去除率≥98%。
-
后处理:热能回用
- RCO 产生的余热用于活性炭脱附及冷凝器预热,降低能耗。
最终效果
- 排放指标:醚类浓度稳定在 20~50 mg/m³,远低于排放标准;
- 溶剂回收:年回收 MTBE 约 120 吨,产生直接经济效益;
- 去除率:综合处理效率≥99%,无二次污染。
案例二:医药中间体合成含四氢呋喃废气处理项目
项目背景
某生物饲料厂在转化成抗颠痫类药物中部体时,操作四氢呋喃(THF)作化学的反应稀释剂,化学的反应罐废水、稀释剂回报塔印刷废气尾气释放及离心式吹干工艺流程废水混合型尾气释放,功率 15000 m³/h,THF 溶度 3000~4000 mg/m³,含一少部分科粒钙镁离子,需充分考虑《生物药业有限公司工业园美观空气挥发性有机物尾气释放规则》(GB 37823-2019)中醚类尾气释放卫生防护距离(≤100 mg/m³)。
废气成分及来源
- 主要成分:THF(占比 90%)、微量甲苯(5%)、固体粉尘(5%)。
- 来源:
- 反应过程中 THF 挥发;
- 溶剂回收塔真空系统排气;
- 离心干燥时的粉尘夹带。
处理工艺流程
-
预处理:除雾除尘 + 冷凝
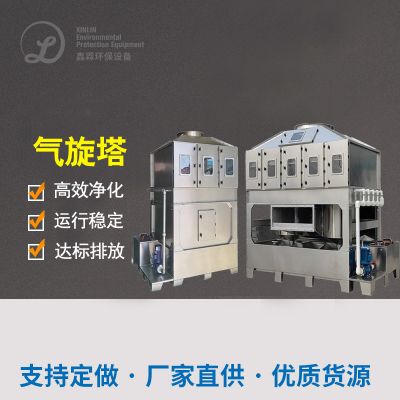
- 废气先经气旋喷淋塔去除粉尘(效率≥95%),再通过板式冷凝器(-5℃冷媒)冷凝 THF(沸点 66℃),回收液态 THF(回收率约 65%),浓度降至 1000~1500 mg/m³。
-
主体处理:沸石转轮吸附浓缩 + RTO 焚烧
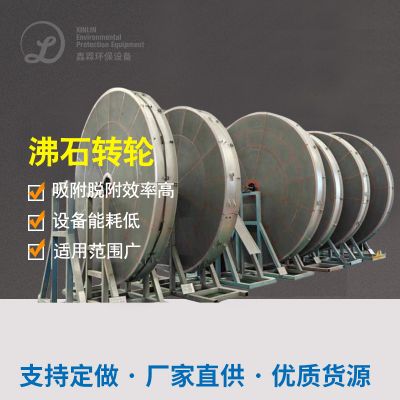
- 低浓度废气进入沸石转轮(吸附区风速 1.2 m/s,脱附温度 200℃),THF 被沸石吸附,净化气(浓度<50 mg/m³)排放;
- 转轮脱附的高浓度废气(风量 1500 m³/h,浓度 12000~15000 mg/m³)进入 RTO(蓄热室温度 800℃,停留时间≥2.0 s),分解为 CO₂和 H₂O,去除率≥99%。
-
末端处理:碱液喷淋
- 焚烧后废气经碱液喷淋去除可能的酸性副产物(如焚烧不完全产生的有机酸),确保达标。
最终效果
- 排放指标:THF 浓度稳定在 10~30 mg/m³,符合制药行业标准;
- 能耗控制:RTO 热效率≥95%,吨废气处理电耗≤0.3 kWh;
- 安全性:沸石转轮吸附 + RTO 组合工艺避免了 THF 在高温下的过饱和风险,系统设置温度、压力联锁保护,运行 3 年无事故。
案例三:电子行业清洗剂含乙醚废气处理项目
项目背景
某高压线路板厂用乙醚当作光学组件清理剂,清理槽发挥及烘箱工艺技术制造业层结环境破坏物标准,排风量 25000 m³/h,乙醚溶度 800~1200 mg/m³,含少量出水蒸汽和颗粒剂物,需需求《光学制造业层结环境破坏物排放量标准标准》(GB 39728-2020)中醚类最大限度(≤100 mg/m³)。
废气成分及来源
- 主要成分:乙醚(占比 95%)、乙醇(3%)、固体颗粒(2%)。
- 来源:
- 清洗槽液面挥发;
- 烘干工序热风带出的溶剂蒸气;
- 工件表面残留清洗剂的蒸发。
处理工艺流程
-
预处理:机械过滤 + 冷凝
- 废气先经中效过滤器(去除≥5μm 颗粒),再通过多级冷凝(一级水冷 30℃,二级冷冻液 - 15℃),乙醚(沸点 34.6℃)冷凝回收(回收率约 50%),浓度降至 400~600 mg/m³。
-
主体处理:活性炭纤维(ACF)吸附 + 冷凝解析
- 采用高吸附速率的 ACF 吸附装置(吸附剂填充量 2m³,空速 1.5 m/s),吸附效率≥95%,净化气(浓度<50 mg/m³)排放;
- 饱和 ACF 用液氮低温冷凝解析(-70℃),回收高纯度乙醚(纯度≥98%),解析后的废气循环至前端冷凝单元,减少排放。
-
末端处理:在线监测
- 安装 VOCs 在线监测仪,实时监控乙醚浓度,数据接入环保平台。
最终效果
- 排放指标:乙醚浓度稳定在 15~40 mg/m³,优于标准要求;
- 资源回收:ACF 解析回收的乙醚直接回用于生产,年节约溶剂采购成本约 80 万元;
- 工艺优势:ACF 吸附 + 低温解析避免了高温脱附对乙醚(低燃点)的安全风险,系统自动化程度高,运维成本低。
技术总结与适用场景
-
工艺选择依据:
- 高浓度(>1000 mg/m³):优先采用 “冷凝回收 + 焚烧(RTO/RCO)” 或 “吸附浓缩 + 焚烧”,回收溶剂降低成本,焚烧确保彻底处理。
- 中低浓度(<1000 mg/m³):可采用 “活性炭 / 沸石吸附 + 冷凝解析”,兼顾达标排放与资源回收。
- 安全性:醚类多为低沸点、低燃点物质(如乙醚闪点 - 45℃),需避免高温工艺(如 RTO 需控制进气浓度低于爆炸下限 25%),优先选择低温冷凝和安全吸附技术。
-
共性效果:
- 去除率均≥95%,排放浓度远低于行业标准;
- 溶剂回收结合热能回用,降低运行成本,实现环境与经济效益统一。
之上典例是指化工厂、医药集团、电子为了满足电子时代发展的需求,该行业,呈现了含醚气体加工处理的常见技术应用文件目录,现实大型项目需可根据气体氧浓度、功率、部分及安全可靠性全方位的构思施工工艺计划。

 扫一扫添加微信